

초박-선재 기계 석재 블록 절단 시 오류를 최소화하는 방법은 무엇입니까?
초박형 다중-와이어 톱으로 석재를 절단하는 시나리오에서 오류(예: 치수 편차, 고르지 않은 표면, 고르지 않은 톱 간격)는 주로 4가지 핵심 요인, 즉 와이어 톱 안정성 부족, 석재 상태 변동, 장비 정밀 드리프트, 불일치 프로세스 매개변수에서 비롯됩니다. 돌 자체에는 균일하지 않은 경도, 내부 질감, 불순물 등의 특성이 있습니다. 또한, 초{4}}얇은 와이어 톱(직경 0.3-0.8mm)은 원시 블록 절단에 대한 높은-부하 요구 사항에 맞게 조정되어야 합니다. 오류를 줄이려면 특정 업계 특성에 맞게 조정된 '소스 제어 - 프로세스 안정성 - 실시간-시간 수정 - 유지보수 후'를 포괄하는 포괄적인 설계가 필요합니다. 구체적인 해결책은 다음과 같습니다.
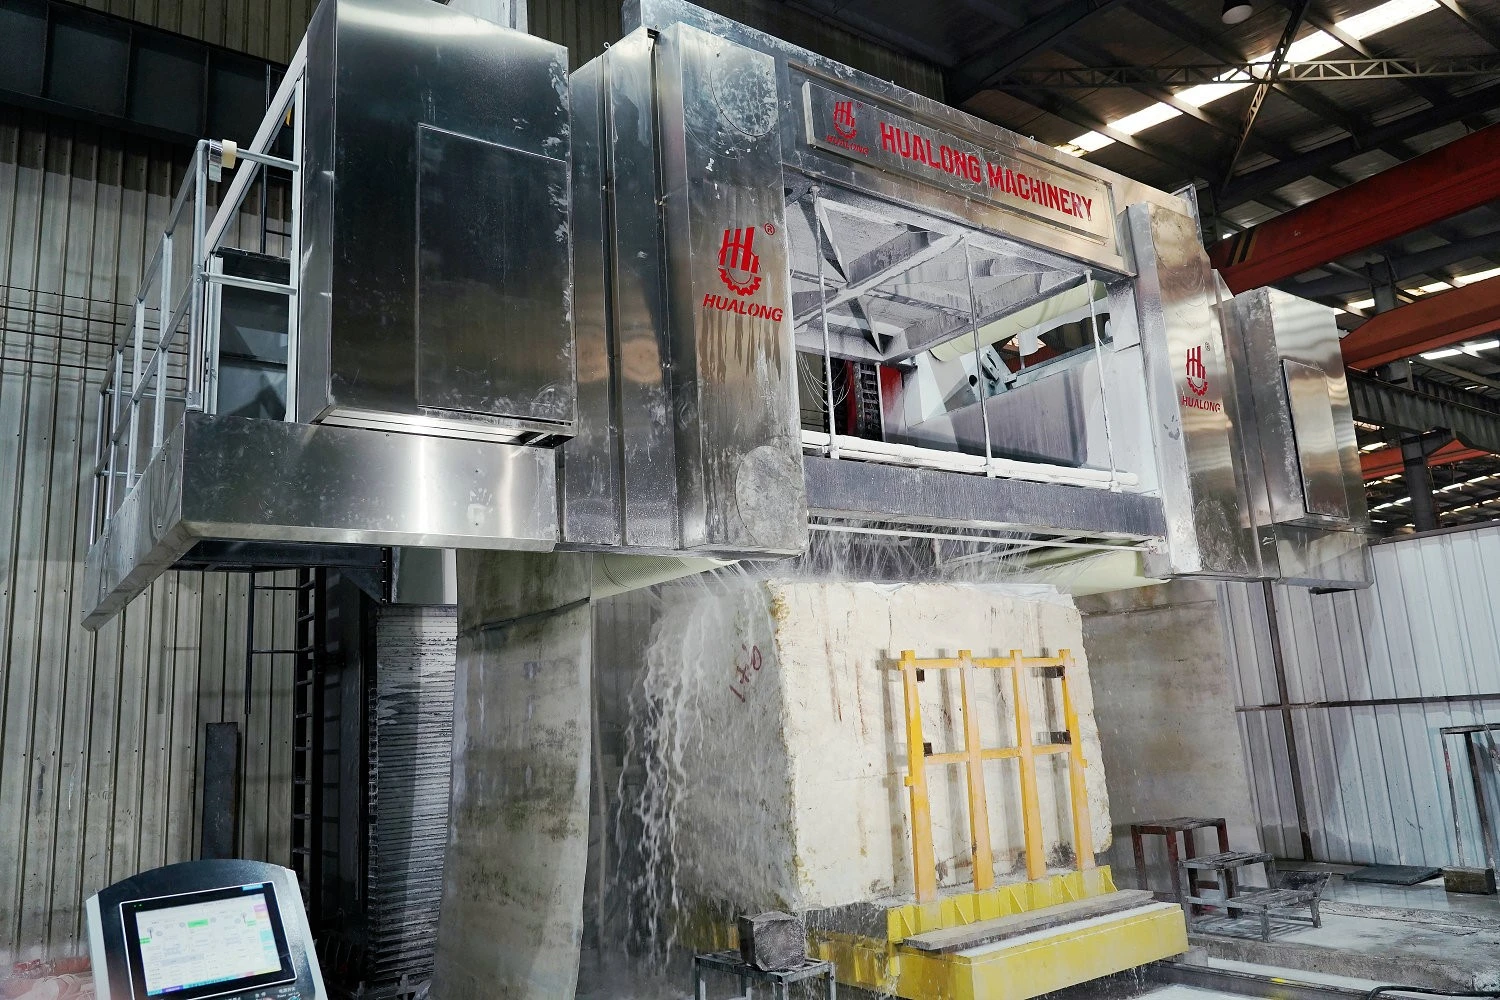
1:사전 준비
다이아몬드 와이어는 일관된 품질을 유지해야 합니다.
다이아몬드 와이어는 동일한 제조업체, 동일한 배치에서 구매해야 합니다. 이를 통해 각 와이어의 두께 편차가 0.01mm를 초과하지 않고 연마 입자의 크기와 밀도가 일정하게 유지됩니다. 이는 원시 블록을 절단할 때 일부 와이어가 다른 와이어보다 빠르게 절단되어 발생하는 치수 편차를 방지합니다.
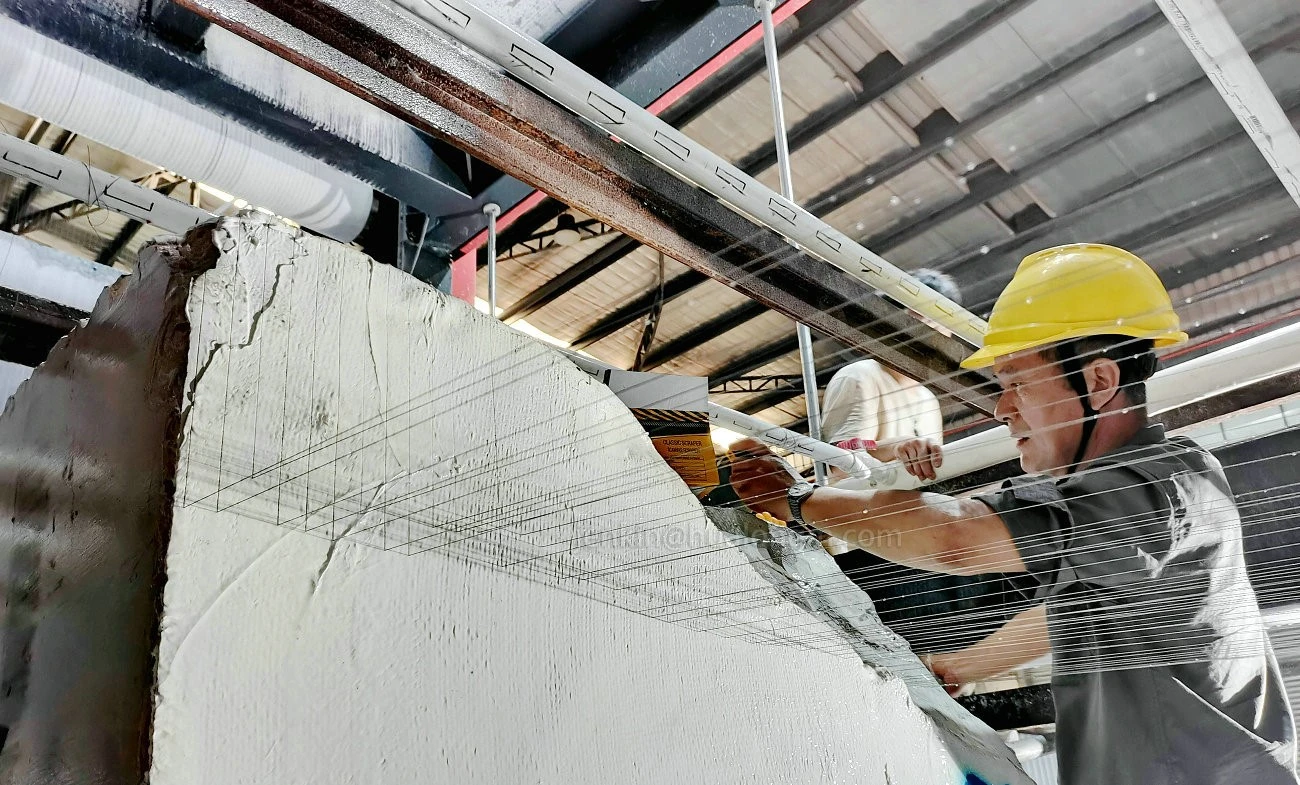
다이아몬드 와이어의 설치는 레이저 위치 지정 장치를 사용하여 보정하여 모든 와이어가 0.02mm/m를 초과하지 않는 오차로 평행하도록 할 수 있습니다. 또한 대리석과 화강암의 장력을 각각 12-15N, 15-18N으로 설정하는 특수 장치를 사용하여 각 와이어의 장력 편차를 ±0.1N 이내로 제어하여 와이어가 처지거나 변형되는 것을 방지해야 합니다.
새로운 다이아몬드 와이어로 고급석을 직접 절단하는 것은 권장되지 않습니다. 와이어 쏘의 선형 속도를 8-10m/s로 설정하고 이송 속도를 0.3-0.5mm/min으로 설정하고 일반 석재를 30-60분 동안 절단하여 새로운 다이아몬드 와이어를 절단하면 각 와이어가 균일한 절단 능력을 달성하고 처음부터 오류를 방지할 수 있습니다.
석재 전처리
새로 채석된 자연석은 내부 응력을 완화하고 절단 중 변형을 방지하기 위해 약 20도의 환경에 48~72시간 동안 방치하는 것이 좋습니다. 1.8m×2.4m 등 대형 돌 블록의 경우 먼저 50~80도의 저온에서 4시간 동안 구운 후 천천히 식히는 것이 좋습니다. 이는 블록 절단 시 변형을 줄이는 데 도움이 됩니다.
2:절단 과정:
가공 정확도를 높이기 위해 가이드 휠 시스템은 반경방향 런아웃이 0.005mm 이하인 세라믹 가이드 휠을 사용하고 간격이 0.002mm 이하인 복열 앵귤러 콘택트 볼 베어링을 장착합니다. V-홈 폭은 와이어쏘 직경보다 0.02-0.03mm 더 넓고 깊이는 와이어쏘 직경의 1/3로 와이어쏘가 측면으로 움직이지 않도록 설계되었습니다. 먼지가 위치 정확도에 영향을 미치는 것을 방지하기 위해 밀봉 커버와 음압 먼지 제거 시스템도 설치되어 있습니다. 전송 메커니즘은 서보 모터 + 볼 스크류를 사용하여 피드를 구동하므로 스크류 리드 오류가 0.005mm/300mm 미만이 되도록 보장합니다. 폐쇄 루프 피드백은 0.001mm 해상도 격자 눈금자를 통해 제공되어 0.003mm 이하의 나사 백래시를 효과적으로 제거합니다. 서보 모터의 전자 캠 기능은 와이어쏘 반전 위치 편차를 0.01mm 이내로 제어하여 돌에 대한 충격과 국부적인 오류를 방지합니다.
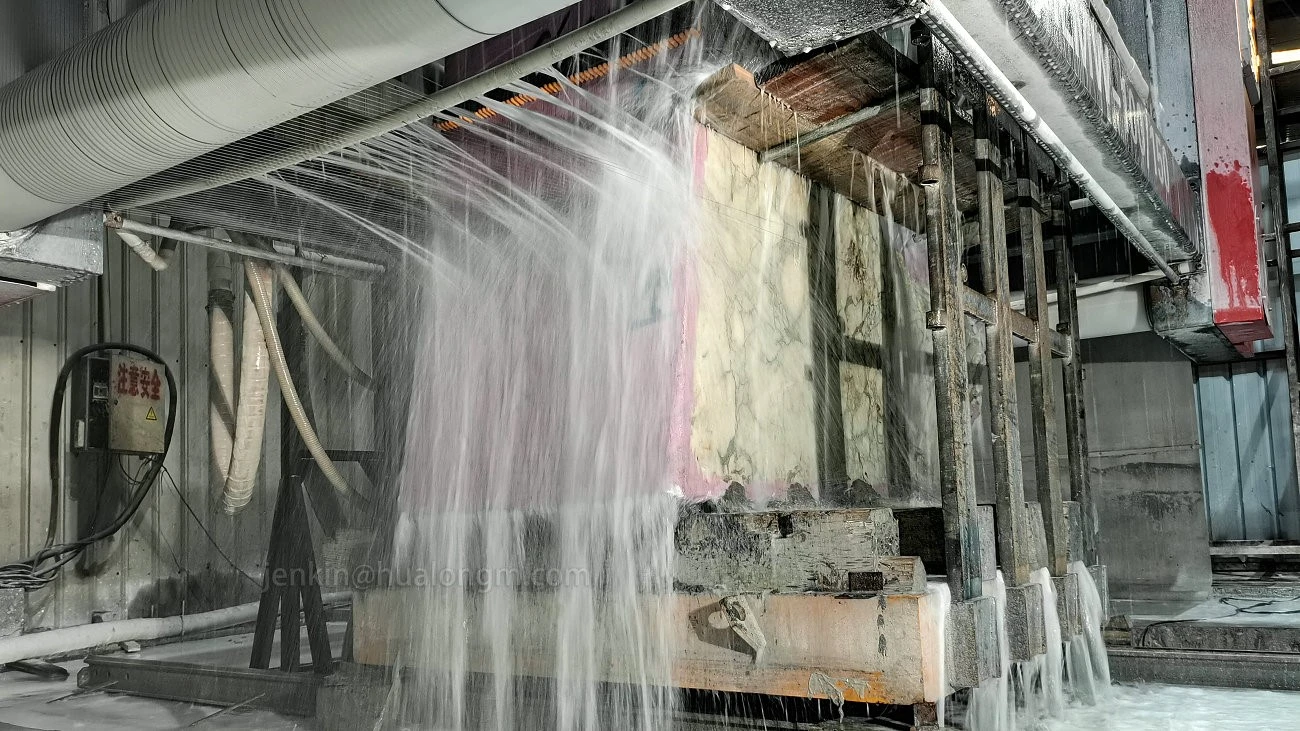
석재 절단 공정을 최적화하기 위해 와이어 톱 속도는 대리석(중간 경도, 취성)의 경우 12-15m/s, 화강암(고경도)의 경우 8{14}}10m/s로 설정됩니다. 진동 센서는 톱을 실시간으로 모니터링합니다. 진동 진폭이 0.005mm를 초과하면 속도가 자동으로 0.5{17}}1m/s 감소되어 채터링이 억제됩니다. 동시에 정확도 0.1N의 절단력 센서가 이송 속도를 조정하여 대리석의 절단력을 8-12N, 화강암의 절단력을 12-16N으로 제어합니다. 딱딱한 지점을 만나면 속도가 자동으로 1.2mm/min에서 0.8mm/min으로 감소하고, 부드러운 부분에서는 속도가 적절하게 증가하여 지속적으로 안정적인 절단력을 보장합니다. 또한 고압 양면 스프레이 방식(압력 0.4-0.6MPa, 유량 30-40L/min)을 사용하여 절삭유를 공급하는데, 여기에는 극압 마모 방지제와 침강 방지제가 함유되어 와이어쏘 온도를 40도 이하로 유지하고 먼지 축적으로 인한 잘못된 절단 오류를 효과적으로 방지하여 석재 가공에서 효율적인 칩 제거 요구를 충족시킵니다.
3:-절단 과정의 실시간 모니터링:
절단 출구에는 정확도 0.001mm의 레이저 두께 측정기가 설치되어 시트 두께를 실시간으로 측정합니다. 편차가 0.05mm를 초과하면 절단 매개변수가 자동으로 조정됩니다.
A high-resolution industrial camera and image processing algorithms are used to capture the flatness of the cut surface in real time. The wire saw tension or cutting fluid flow is automatically adjusted when the surface shape error is >0.03mm.
다이아몬드 와이어 절단 경로의 편차가 감지되면 가이드 휠 미세 조정 메커니즘(정확도 0.001mm)을 통해 위치가 조정되어 간격 오류를 보상합니다.
레이저 두께 측정기가 두께 편차를 감지하면 작업대는 격자자를 통해 정밀하게 피드백되어 치수 정확도를 보장합니다.

4: 정기 유지 관리: 최적의 장비 상태 유지
• 매일: 작업 완료 후 고압 에어건을 사용하여-가이드 휠 및 장력 센서와 같은 구성 요소에서 석재 가루를 제거하고 레이저 두께 측정기 렌즈를 알코올로 닦습니다. 와이어 톱 장력을 확인하십시오. 감쇠가 1N을 초과하면 즉시 재보정하십시오.
• 매주: 레이저 포지셔닝 장치를 사용하여 가이드 휠의 평행도를 확인 및 교정하고 특수 도구를 사용하여 볼 스크류의 전송 백래시를 확인합니다. 허용치를 초과하는 경우 조정하십시오.
• 월간: 사용 시간(보통 100-150시간)에 따라 가이드 휠 베어링을 교체하고 모든 절단 매개변수를 포괄적으로 재보정하여 시스템 설정의 정확성을 보장합니다.
